


Tạo ra khoa học phổ biến
Rèn Rèn là quá trình sử dụng máy móc rèn để tác dụng lực lên phôi kim loại nhằm thúc đẩy biến dạng dẻo, từ đó thu được các tính chất cơ học nhất định, hình dạng và kích thước cụ thể của sản phẩm rèn. Đây là một trong hai thành phần chính của quá trình rèn (bao gồm rèn và dập). Thông qua rèn, có thể loại bỏ các khuyết tật như chảy kim loại và tối ưu hóa cấu trúc vi mô. Đồng thời, do giữ được toàn bộ đường nét kim loại, các tính chất cơ học của sản phẩm rèn thường tốt hơn so với sản phẩm đúc cùng loại vật liệu. Trong các máy móc liên quan, đối với các bộ phận quan trọng có tải trọng cao và điều kiện làm việc nghiêm ngặt, ngoại trừ các hình dạng tương đối đơn giản có thể sử dụng tấm cán, thanh định hình hoặc các bộ phận hàn, hầu hết sẽ sử dụng sản phẩm rèn.

- Nhiệt độ biến dạng
Nhiệt độ bắt đầu tái kết tinh của thép vào khoảng 727℃, nhưng 800℃ thường được dùng làm ranh giới phân chia, trên 800℃ là rèn nóng; từ 300 đến 800℃ được gọi là rèn ấm hoặc rèn bán nóng, rèn ở nhiệt độ phòng được gọi là rèn nguội. Sản phẩm rèn được sử dụng trong hầu hết các ngành công nghiệp là rèn nóng, và rèn ấm và rèn nguội chủ yếu được sử dụng để rèn các bộ phận ô tô, máy móc nói chung và các bộ phận khác. Rèn ấm và rèn nguội có thể tiết kiệm vật liệu một cách hiệu quả.
- Danh mục rèn
Như đã đề cập ở trên, dựa trên nhiệt độ rèn, có thể chia thành rèn nóng, rèn ấm và rèn nguội. Dựa trên cơ chế tạo hình, rèn có thể chia thành rèn tự do, rèn khuôn, rèn vòng và rèn đặc biệt.
1) Rèn tự do
Phương pháp rèn tự do đề cập đến việc sử dụng các dụng cụ đa năng đơn giản hoặc trực tiếp tác dụng lực bên ngoài lên phôi giữa đe trên và đe dưới của thiết bị rèn để biến dạng phôi và thu được hình dạng cũng như chất lượng bên trong yêu cầu của sản phẩm rèn. Sản phẩm rèn được sản xuất bằng phương pháp rèn tự do được gọi là sản phẩm rèn tự do. Rèn tự do chủ yếu dựa trên việc sản xuất sản phẩm rèn với số lượng nhỏ, sử dụng búa rèn, máy ép thủy lực và các thiết bị rèn khác để tạo hình và gia công phôi, và thu được sản phẩm rèn đạt tiêu chuẩn. Quy trình cơ bản của rèn tự do bao gồm ép, kéo dài, đột dập, cắt, uốn, xoắn, dịch chuyển và rèn. Rèn tự do được thực hiện hoàn toàn ở chế độ rèn nóng.
2) Rèn khuôn
Rèn khuôn được chia thành rèn khuôn hở và rèn khuôn kín. Phôi kim loại được nén và biến dạng trong buồng khuôn rèn với hình dạng nhất định để thu được các chi tiết rèn. Rèn khuôn thường được sử dụng để sản xuất các chi tiết có trọng lượng nhỏ và số lượng lớn. Rèn khuôn có thể được chia thành rèn khuôn nóng, rèn khuôn ấm và rèn khuôn nguội. Rèn khuôn ấm và rèn khuôn nguội là hướng phát triển tương lai của rèn khuôn, và chúng cũng thể hiện trình độ công nghệ rèn.
Theo đặc điểm vật liệu, rèn khuôn cũng có thể được chia thành rèn khuôn kim loại đen, rèn khuôn kim loại màu và tạo hình sản phẩm bột. Như tên gọi cho thấy, vật liệu là các kim loại đen như... Thép cacbonCác kim loại màu như đồng và nhôm, và các vật liệu luyện kim dạng bột.
Quá trình ép đùn nên được quy về quá trình rèn khuôn, và có thể được chia thành ép đùn kim loại nặng và ép đùn kim loại nhẹ.
Rèn khuôn kín và rèn đầu kín thuộc hai quy trình rèn khuôn tiên tiến. Do không có cạnh văng, tỷ lệ sử dụng vật liệu cao. Việc hoàn thiện các sản phẩm rèn phức tạp có thể được thực hiện trong một quy trình hoặc nhiều quy trình. Vì không có cạnh văng, vùng chịu ứng suất của sản phẩm rèn được giảm thiểu, và tải trọng cần thiết cũng giảm. Tuy nhiên, cần lưu ý rằng phôi không nên bị hạn chế hoàn toàn, do đó thể tích của phôi cần được kiểm soát chặt chẽ, vị trí tương đối của khuôn rèn và kích thước của sản phẩm rèn, và cố gắng giảm thiểu sự mài mòn của khuôn rèn.
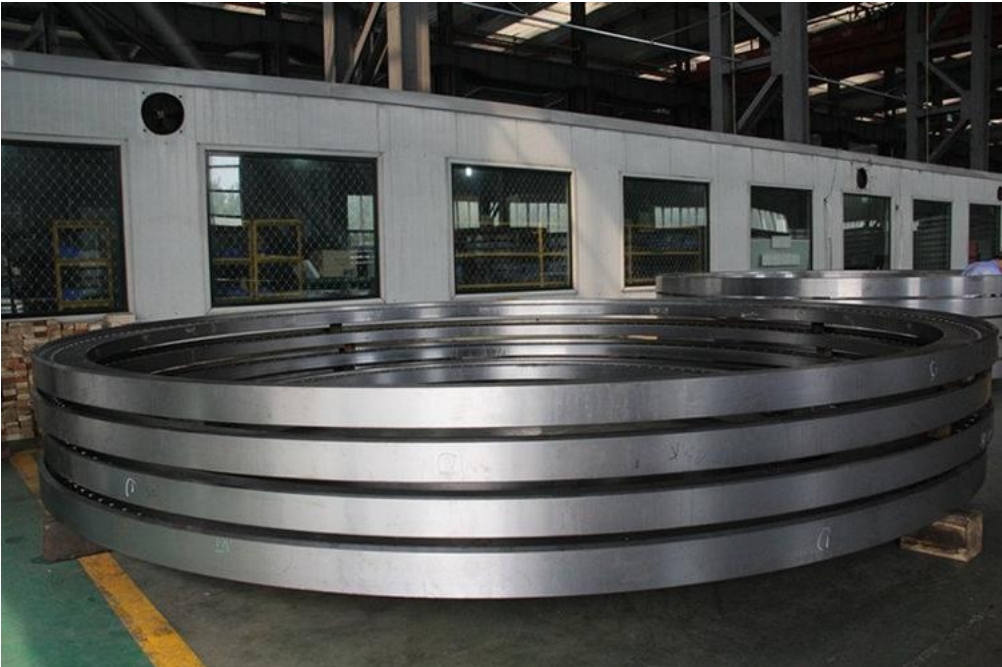
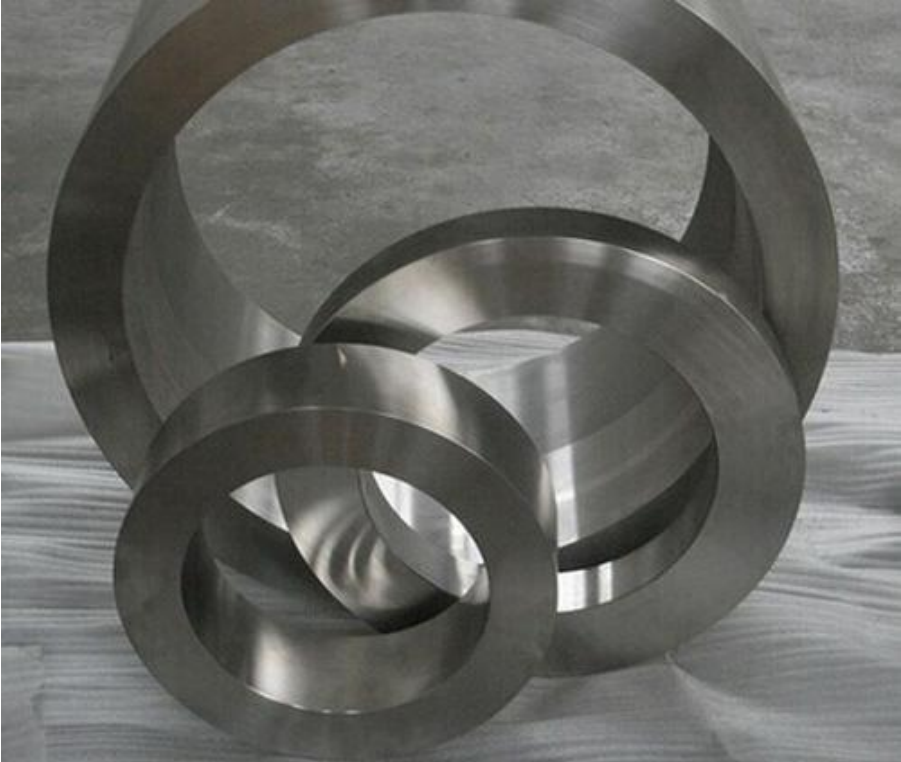
3) Chạm tới chiếc nhẫn
Gia công vòng đề cập đến việc sản xuất các chi tiết hình vòng có đường kính khác nhau bằng máy gia công vòng chuyên dụng, phương pháp này cũng được sử dụng để sản xuất các bộ phận bánh xe như bánh xe ô tô và bánh xe lửa.
4) Rèn đặc biệt
Rèn đặc biệt bao gồm rèn lăn, rèn nêm ngang, rèn xuyên tâm, rèn khuôn lỏng và các phương pháp rèn khác. Những phương pháp này phù hợp hơn cho việc sản xuất một số chi tiết có hình dạng đặc biệt. Ví dụ, rèn lăn có thể được sử dụng như một quy trình tạo hình sơ bộ hiệu quả để giảm đáng kể áp lực tạo hình tiếp theo; rèn nêm ngang có thể sản xuất bi thép, trục truyền động và rèn xuyên tâm có thể sản xuất các chi tiết rèn lớn như nòng súng và trục bậc thang.
5) Khuôn rèn
Theo phương thức chuyển động của khuôn rèn, quá trình rèn có thể được chia thành rèn lắc, rèn quay lắc, rèn lăn, rèn ngang nêm, rèn vòng và rèn nghiêng. Rèn lăn, rèn quay lắc và rèn vòng cũng có thể được gia công bằng phương pháp rèn tinh. Để nâng cao hiệu suất sử dụng vật liệu, rèn lăn và rèn ngang có thể được sử dụng làm quy trình gia công đầu tiên cho các vật liệu mảnh. Rèn quay, giống như rèn tự do, cũng có ưu điểm là so với kích thước của sản phẩm rèn, nó có thể được tạo hình trong trường hợp lực rèn nhỏ. Phương pháp rèn, bao gồm rèn tự do, gia công vật liệu từ bề mặt khuôn đến bề mặt tự do, do đó, khó đảm bảo độ chính xác, vì vậy, hướng chuyển động của khuôn rèn và quy trình rèn quay được điều khiển bằng máy tính, có thể sử dụng lực rèn thấp cho các sản phẩm có hình dạng phức tạp, độ chính xác cao, chẳng hạn như các sản phẩm rèn cánh tuabin hơi nước kích thước lớn, đa dạng sản phẩm.

Chuyển động khuôn của thiết bị rèn không nhất quán với bậc tự do. Dựa trên đặc điểm hạn chế biến dạng của điểm chết, thiết bị rèn có thể được chia thành bốn dạng sau:
Giới hạn lực ép rèn: áp suất dầu trực tiếp điều khiển máy ép dầu trượt.
Chế độ giới hạn hành trình gần đúng: máy ép dầu dẫn động máy ép dầu của cơ cấu liên kết tay quay.
Giới hạn hành trình: máy ép cơ khí dẫn động thanh trượt bằng tay quay, thanh truyền và cơ cấu nêm.
Chế độ hạn chế năng lượng: sử dụng cơ cấu vít xoắn và lực ép ma sát.
Để đạt được độ chính xác cao, cần chú ý đến việc tránh quá tải ở điểm chết dưới và kiểm soát tốc độ cũng như vị trí khuôn. Bởi vì những yếu tố này sẽ ảnh hưởng đến dung sai rèn, độ chính xác hình dạng và tuổi thọ của khuôn rèn. Ngoài ra, để duy trì độ chính xác, cũng cần chú ý điều chỉnh khe hở ray dẫn hướng, đảm bảo độ cứng vững, điều chỉnh điểm chết và sử dụng thiết bị truyền động phụ trợ cùng các biện pháp khác.
Ngoài ra còn có chuyển động dọc và ngang của các thanh trượt (đối với việc rèn các chi tiết mảnh, làm mát bằng bôi trơn và sản xuất rèn các chi tiết tốc độ cao), việc sử dụng thiết bị bù có thể tăng chuyển động theo các hướng khác. Các phương pháp trên khác nhau, yêu cầu về lực rèn, quy trình, hiệu suất sử dụng vật liệu, năng suất, dung sai kích thước và phương pháp làm mát bằng bôi trơn cũng khác nhau, những yếu tố này cũng là các yếu tố ảnh hưởng đến mức độ tự động hóa.
- Vật liệu rèn
Vật liệu rèn chủ yếu là thép cacbon và thép hợp kim với nhiều thành phần khác nhau, tiếp theo là nhôm, magie, đồng, titan và hợp kim của chúng. Trạng thái ban đầu của vật liệu là dạng thanh, thỏi, bột kim loại và kim loại lỏng. Tỷ lệ giữa diện tích mặt cắt ngang của kim loại trước khi biến dạng và diện tích mặt cắt ngang sau khi biến dạng được gọi là tỉ lệ rèn. Việc lựa chọn tỉ lệ rèn chính xác, nhiệt độ nung nóng và thời gian giữ nhiệt hợp lý, nhiệt độ bắt đầu và kết thúc rèn hợp lý, tốc độ biến dạng và độ biến dạng hợp lý có mối quan hệ mật thiết đến việc nâng cao chất lượng sản phẩm và giảm chi phí.
Nhìn chung, các sản phẩm rèn cỡ nhỏ và trung bình thường được làm từ phôi thanh tròn hoặc vuông. Vật liệu thanh có cấu trúc hạt và tính chất cơ học đồng đều, hình dạng và kích thước chính xác, chất lượng bề mặt tốt, dễ dàng sản xuất hàng loạt. Chỉ cần kiểm soát hợp lý nhiệt độ nung và điều kiện biến dạng, có thể tạo ra các sản phẩm rèn có hiệu suất tuyệt vời mà không bị biến dạng lớn.
Chỉ sử dụng phôi thỏi cho các sản phẩm rèn lớn. Phôi thỏi là một cấu trúc đúc với các tinh thể hình cột lớn hơn và phần lõi lỏng lẻo. Do đó, cần phải phá vỡ các tinh thể hình trụ thành các hạt mịn và nén lỏng để thu được cấu trúc kim loại mịn và các tính chất cơ học tốt.
Phôi đúc sẵn bằng phương pháp luyện kim bột ép và nung có thể được rèn mà không cần khuôn bên hông ở trạng thái nóng. Bột rèn có mật độ gần với bột rèn thông thường, có tính chất cơ học tốt và độ chính xác cao, giúp giảm thiểu gia công tiếp theo. Sản phẩm rèn từ bột có cấu trúc tốt, không bị phân tách và có thể được sử dụng để chế tạo các chi tiết như bánh răng nhỏ. Tuy nhiên, giá thành của bột cao hơn nhiều so với giá thanh kim loại thông thường, do đó ứng dụng trong sản xuất bị hạn chế ở một mức độ nhất định.
Áp suất tĩnh được tác dụng lên kim loại lỏng được rót vào buồng khuôn để đông đặc, kết tinh, chảy, biến dạng dẻo và tạo hình dưới áp suất, từ đó thu được hình dạng và hiệu năng mong muốn. Ép khuôn kim loại lỏng là một phương pháp tạo hình nằm giữa đúc khuôn và ép khuôn. Phương pháp này đặc biệt thích hợp cho các chi tiết thành mỏng phức tạp, khó tạo hình bằng phương pháp ép khuôn thông thường.
Ngoài các vật liệu thông thường như các thành phần khác nhau của thép cacbon và thép hợp kim, vật liệu rèn còn bao gồm nhôm, magie, đồng, titan và hợp kim của chúng, hợp kim chịu nhiệt cao gốc sắt, hợp kim chịu nhiệt cao gốc niken, hợp kim chịu nhiệt cao gốc coban và các hợp kim biến dạng khác bằng phương pháp rèn hoặc cán. Tuy nhiên, do vùng biến dạng dẻo của các hợp kim này tương đối hẹp, nên độ khó rèn tương đối lớn. Nhiệt độ nung nóng, nhiệt độ rèn và nhiệt độ rèn cuối cùng của các vật liệu này có những yêu cầu nghiêm ngặt hơn.
- Quy trình
Các phương pháp rèn khác nhau có quy trình khác nhau, trong đó quy trình rèn khuôn nóng là dài nhất, trình tự chung là: cấp phôi rèn; nung nóng phôi rèn; chuẩn bị phôi bằng con lăn; rèn khuôn; cắt cạnh; đột dập; hiệu chỉnh; kiểm tra trung gian, kiểm tra kích thước và khuyết tật bề mặt của sản phẩm rèn; xử lý nhiệt sản phẩm rèn để loại bỏ ứng suất rèn và cải thiện khả năng cắt kim loại; làm sạch, chủ yếu là loại bỏ lớp oxy hóa trên bề mặt; hiệu chỉnh; kiểm tra, các sản phẩm rèn thông thường sẽ trải qua kiểm tra ngoại quan và độ cứng, và các sản phẩm rèn quan trọng sẽ được kiểm tra thông qua phân tích thành phần hóa học, tính chất cơ học, ứng suất dư và kiểm tra không phá hủy.
- Đặc điểm của vật rèn
So với vật đúc, việc gia công kim loại có thể cải thiện cấu trúc và tính chất cơ học của chúng. Mô vật đúc sau khi biến dạng nhiệt bằng phương pháp rèn, do sự biến dạng và tái kết tinh của kim loại, làm cho các hạt dendrite và cột dày ban đầu trở nên mịn hơn, có kích thước đồng đều và sắp xếp tái kết tinh theo trục, làm cho các chỗ phân tách, lỏng lẻo, lỗ rỗng, xỉ ban đầu được nén chặt và hàn lại, cấu trúc trở nên chặt chẽ hơn, cải thiện tính dẻo và tính chất cơ học của kim loại.
Tính chất cơ học của vật đúc thấp hơn so với vật rèn cùng loại vật liệu. Ngoài ra, quá trình rèn đảm bảo tính liên tục của cấu trúc sợi kim loại, nhờ đó cấu trúc sợi và hình dạng của vật rèn, đường nét kim loại được hoàn chỉnh, đảm bảo các chi tiết có tính chất cơ học tốt và tuổi thọ cao. Vật rèn được sản xuất bằng phương pháp rèn khuôn chính xác, ép đùn nguội, ép đùn nhiệt và các quy trình khác không thể so sánh với vật đúc.
Rèn là quá trình tạo ra vật thể bằng cách ép kim loại dưới áp lực để tạo hình dạng mong muốn hoặc tạo ra lực nén thích hợp. Lực này thường được tạo ra bằng cách sử dụng búa hoặc máy ép. Quá trình rèn tạo ra cấu trúc hạt mịn và cải thiện các tính chất vật lý của kim loại. Trong quá trình sử dụng thực tế, thiết kế phù hợp giúp các hạt di chuyển theo hướng của lực nén chính. Đúc là quá trình tạo hình vật thể bằng kim loại thu được bằng nhiều phương pháp đúc khác nhau, cụ thể là nấu chảy kim loại lỏng, rót, ép, hút hoặc các phương pháp đúc khác vào khuôn đã chuẩn bị, làm nguội sau khi lấy mẫu cát, làm sạch và xử lý sau đó, tạo ra vật thể có hình dạng, kích thước và hiệu năng nhất định.